Oct 28, 2026
তিন মিলিমিটার স্টেইনলেস স্টীল, 2,500 মিমি লম্বা, দুটি 90-ডিগ্রি বাঁক এবং একটি 45-ডিগ্রি বাঁক সহ একটি U-চ্যানেলের মধ্যে ভাঁজ করা হয়েছে এবং সমাপ্ত প্যানেলটিকে একটি লেজার-কাট ফ্রেমের উপর একক পুনরায় কাজ ছাড়াই সোজা বোল্ট করতে হবে। যে কাজের জন্য একটি শীট মেটাল নমন মেশিন আসলে কেনা হয়. ইয়ার্ডের সবচেয়ে পুরু প্লেট নয়, এবং ক্যাটালগের সবচেয়ে বড় টনেজও নয়।
উপসংহার দিয়ে শুরু করুন। পরবর্তী দুই বছরে আপনি যে সবচেয়ে ভারী এবং দীর্ঘতম অংশটি উদ্ধৃত করবেন বলে আশা করছেন তার চারপাশে মেশিনটি নির্দিষ্ট করুন, তারপর প্রায় 20 শতাংশ হেডরুম যোগ করুন। টনেজ, মোড়ের দৈর্ঘ্য, গলার গভীরতা এবং নিয়ন্ত্রণের ধরন এই একক অংশ থেকে অনুসরণ করে। অন্য সবকিছু, ব্যাকগেজ অক্ষের সংখ্যা থেকে হাইড্রোলিক পাম্পের ব্র্যান্ড পর্যন্ত, গৌণ এবং পরে আলোচনা করা যেতে পারে।
নিম্নলিখিত বিষয়গুলি হল কীভাবে সেই সীমাগুলি গণনা করা হয়, কোন স্পেসিফিকেশনগুলি ক্রেতারা প্রায়শই ভুল পড়েন এবং প্রায় প্রতিটি অর্ডার অনুসন্ধানে যে প্রশ্নগুলি আসে।
একটি প্রেস ব্রেক তিনটি প্রাথমিক ক্ষমতা দ্বারা বর্ণনা করা হয়, এবং সাধারণত একটি অর্ডার স্থাপন করার আগে তাদের মধ্যে শুধুমাত্র একটি সঠিকভাবে তুলনা করা হয়।
মাঝামাঝি সময়ে একটি মেশিনকে যে বল প্রয়োগ করতে হবে তা শীটের বেধ, উপাদানের প্রসার্য শক্তি, ডাই ওপেনিং এবং বাঁকের দৈর্ঘ্য দ্বারা সেট করা হয়। বায়ু নমন সর্বনিম্ন শক্তি দাবি. বটমিং বা কয়েনিং, যেখানে পাঞ্চ উপাদানটিকে সম্পূর্ণভাবে ডাইতে চাপ দেয়, কয়েকগুণ বেশি দাবি করতে পারে। এই কারণেই একটি নামমাত্র টনেজের পরিসংখ্যান নিজেই খুব কম মানে: একটি 16 মিমি ভি-ডাই সহ 100 টন এবং 6 মিমি ভি-ডাই সহ 100 টন অনুশীলনে দুটি সম্পূর্ণ আলাদা মেশিন।
একটি মডেলের নামমাত্র দৈর্ঘ্য, যেমন 2,500 মিমি, ওয়ার্কপিসের সর্বাধিক প্রস্থ, তবে পাশের হাউজিংগুলির মধ্যে স্থানটি ছোট। একটি 2,500 মিমি মেশিন ফ্রেমের মধ্যে মোটামুটি 2,050 মিমি অফার করতে পারে, তাই গভীর রিটার্ন ফ্ল্যাঞ্জ সহ একটি অংশ ঢোকানো শারীরিকভাবে অসম্ভব হতে পারে যদিও এটি নামমাত্র দৈর্ঘ্যের চেয়ে ছোট। গলার গভীরতা এবং খোলা উচ্চতা (দিবালোক) ঠিক ততটাই গুরুত্বপূর্ণ যখন অংশটি একটি বাক্স, একটি ক্যাবিনেট বা একটি ফ্ল্যাট স্ট্রিপের পরিবর্তে একটি গঠিত চ্যানেল হয়।
অভিন্ন টনেজ এবং অভিন্ন দৈর্ঘ্যের দুটি মেশিনের দাম তিনটির ফ্যাক্টর দ্বারা পৃথক হতে পারে কারণ তারা কীভাবে রাম অবস্থান নিয়ন্ত্রণ করে। ম্যাটেরিয়াল ব্যাচ, গ্রেইন ডিরেকশন এবং টুলিং পরিধানের সাথে স্প্রিংব্যাক পরিবর্তিত হয়, তাই আপনি যখন সারাদিন একটি পার্ট নাম্বার চালান তার চেয়ে আপনি যখন বিভিন্ন কাজের ছোট ব্যাচ চালান তখন ক্লোজড-লুপ কন্ট্রোল এবং ক্রাউনিং ব্যাপারটা অনেক বেশি।
বায়ু-নমন শক্তি অনুমান করা যেতে পারে সূত্র প্রেস ব্রেক নির্মাতারা কয়েক দশক ধরে প্রকাশ করেছেন: কিলোনিউটনে প্রতি মিটারে বল 650 সমান শীট পুরুত্বের বর্গ দ্বারা গুণিত, V-ডাই খোলার দ্বারা বিভক্ত। হালকা স্টিলের জন্য ডাই ওপেনিং সাধারণত শীটের বেধের আট গুণ হিসাবে নেওয়া হয়। নীচের সারণীটি বেশিরভাগ ফ্যাব্রিকেশন দোকানের উদ্ধৃতি বেধ পরিসীমা জুড়ে সেই সূত্রটি প্রয়োগ করে।
| শীট বেধ | ভি-ডাই খোলা | মিটার প্রতি বল | একটি 2.5 মিটার বাঁক জন্য বল |
|---|---|---|---|
| 1.0 মিমি | 8 মিমি | 8 t/m | 21 টি |
| 2.0 মিমি | 16 মিমি | 17 টি/মি | 42 টি |
| 3.0 মিমি | 25 মিমি | 25 t/m | 62 টি |
| 4.0 মিমি | 32 মিমি | 33 t/m | 83 টি |
| 6.0 মিমি | 50 মিমি | 50 t/m | 124 টি |
| 8.0 মিমি | 64 মিমি | 66 t/m | 166 টি |
| 10.0 মিমি | 80 মিমি | 83 টি/m | 207 টি |
টেবিলটিকে একটি চূড়ান্ত উত্তরের পরিবর্তে একটি সূচনা পয়েন্ট হিসাবে বিবেচনা করুন। গভীর বাঁক, ছোট ডাই ওপেনিং, উচ্চ-টেনসিল গ্রেড এবং ছোট ফ্ল্যাঞ্জের দৈর্ঘ্য সবই প্রয়োজনীয় টননেজকে উপরে ঠেলে দেয়, যখন একটি দীর্ঘ অংশের শুধুমাত্র প্রান্ত বাঁকানো লোডটিকে রামের কেন্দ্রের দিকে ঠেলে দেয়, ঠিক যেখানে বিচ্যুতি সবচেয়ে বেশি আঘাত করে।
টনেজ স্পেসিফিকেশনের মাত্র অর্ধেক। অন্য অর্ধেকটি সিদ্ধান্ত নেয় যে ওয়ার্কপিসটি লোড করা, বাঁকানো এবং আদৌ সরানো যায় কিনা। স্বাক্ষর করার আগে এগুলোর মাধ্যমে কাজ করুন:
এখানেই বেশিরভাগ দামের পার্থক্য বসে থাকে এবং যেখানে সঠিক উত্তরটি শুধুমাত্র আপনার বাজেটের পরিবর্তে আপনার কাজের মিশ্রণের উপর নির্ভর করে।
প্রচলিত জলবাহী নমন মেশিন একটি যান্ত্রিক গভীরতা স্টপ এবং একটি ম্যানুয়ালি সামঞ্জস্য করা ব্যাকগেজ ব্যবহার করুন। যখন কাজটি পুনরাবৃত্তিমূলক হয়, বেশিরভাগ সাধারণ 90-ডিগ্রি বাঁকানো হয় এবং অপারেটর সংশোধন করতে ডায়াল করতে পারে তখন তারাই বুদ্ধিমান পছন্দ। সেটআপ করতে সময় লাগে এবং অপারেটরের অভিজ্ঞতার উপর নির্ভর করে, তবে যান্ত্রিক সিস্টেমটি বজায় রাখা সহজ এবং সস্তা।
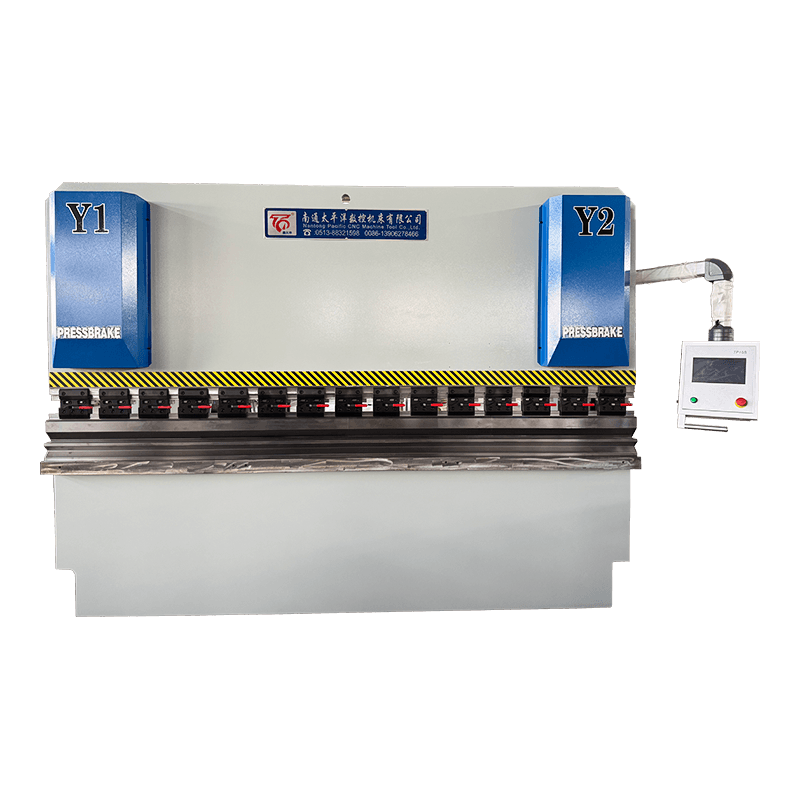
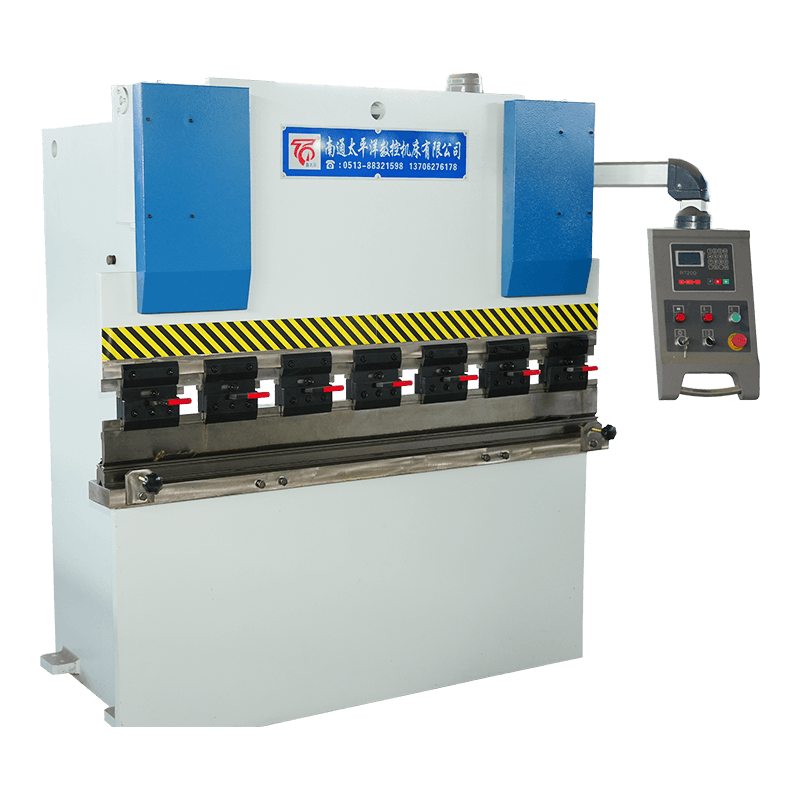 WC67Y-সিরিজ হাইড্রোলিক শীট মেটাল নমন মেশিন E21 বা RT200 কন্ট্রোল সহ একটি খরচ-কার্যকর NC প্রেস ব্রেক, বানোয়াট, HVAC, এবং সাধারণ উত্পাদনের জন্য উপযুক্ত। পণ্য দেখুন →
টর্শন-শ্যাফ্ট সিঙ্ক্রোনাস সিএনসি মেশিন দুটি সিলিন্ডারকে টরশন বারের সাথে সংযুক্ত করুন যাতে র্যামের উভয় প্রান্ত একসাথে ভ্রমণ করে এবং রাম গভীরতা এবং ব্যাকগেজ অবস্থানের জন্য একটি সংখ্যাসূচক নিয়ন্ত্রণ যোগ করে। তারা একটি বিশুদ্ধভাবে যান্ত্রিক স্টপের চেয়ে ভাল কোণ ধরে রাখে, পুনরাবৃত্তি কাজের জন্য প্রোগ্রামগুলি সঞ্চয় করে এবং একটি মাঝারি খরচ প্রিমিয়ামে মিশ্র ব্যাচগুলি আরও আরামদায়কভাবে পরিচালনা করে।
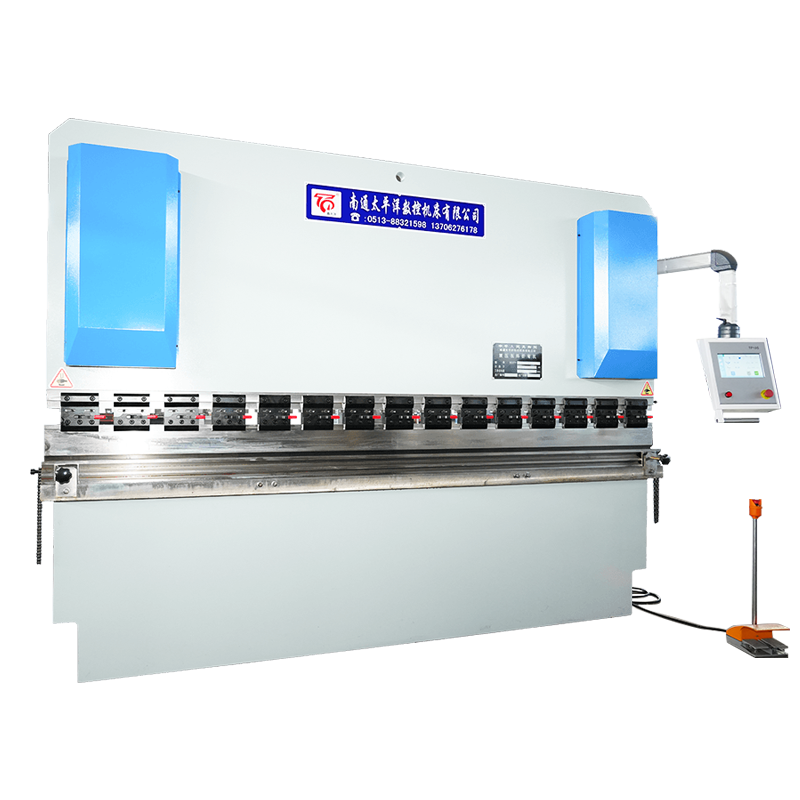 WC67K সিরিজ টর্শন অক্ষ সিঙ্ক্রোনাস সিএনসি হাইড্রোলিক নমন মেশিন TP10S বা DA41T কন্ট্রোল সহ মিড-রেঞ্জ CNC প্রেস ব্রেক, টর্শন-শ্যাফ্ট এবং ইলেক্ট্রো-হাইড্রোলিক সার্ভো বিকল্পগুলির মধ্যে অবস্থিত। পণ্য দেখুন →
ইলেক্ট্রো-হাইড্রোলিক সার্ভো সিএনসি মেশিন আনুপাতিক ভালভ এবং রৈখিক স্কেল ব্যবহার করে প্রতিটি সিলিন্ডারকে একটি বন্ধ লুপে নিয়ন্ত্রণ করুন, তাই রাম অবস্থানটি অনুমান করার পরিবর্তে পরিমাপ করা হয় এবং নিয়ন্ত্রণটি স্প্রিংব্যাক এবং ফ্লাইতে বিচ্যুতির জন্য সংশোধন করতে পারে। যখন কোণ সহনশীলতা টাইট হয়, যখন ব্যাচগুলি ছোট এবং মিশ্রিত হয়, বা যখন একটি অপারেটরকে বেশ কয়েকটি মেশিন চালাতে হয় তখন তারা সঠিক উত্তর।
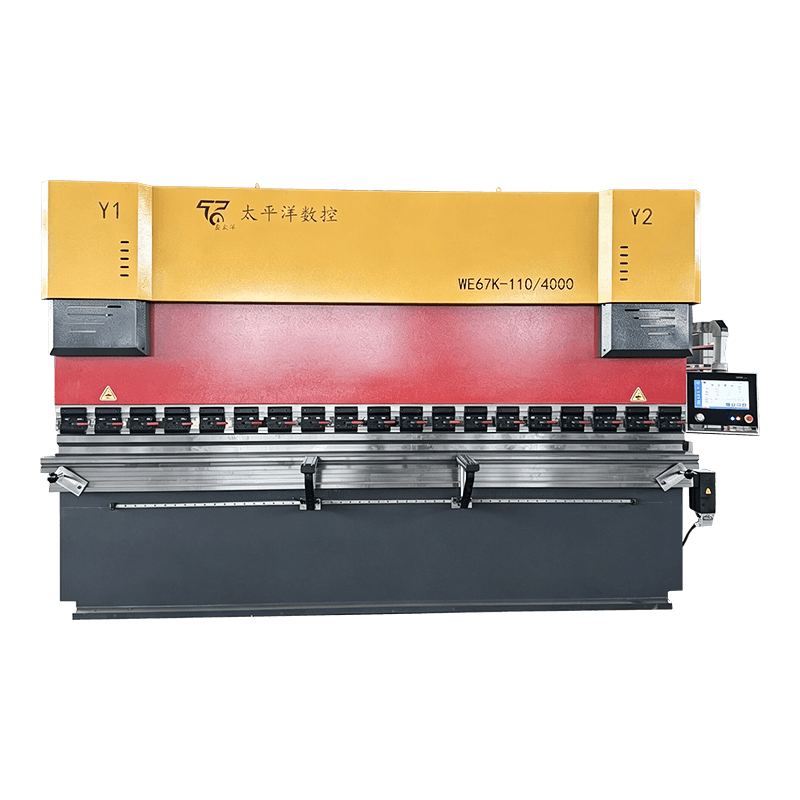 WE67K সিরিজ ইলেক্ট্রো-হাইড্রোলিক সার্ভো সিএনসি হাইড্রোলিক নমন মেশিন ক্লোজড-লুপ কন্ট্রোল সহ হাই-এন্ড নির্ভুল প্রেস ব্রেক এবং জটিল শীট মেটাল কাজের জন্য ডেলেম, ইএসএ বা সাইবেলেক বিকল্প। পণ্য দেখুন →
আপনি যদি এখনও সেই পরিসরের মাঝামাঝি ওজন করে থাকেন, তাহলে ড্রাইভের ধরনগুলির একটি ব্যবহারিক তুলনা এবং যেখানে প্রত্যেকটি অর্থ প্রদান করে তা এই নির্দেশিকায় কভার করা হয়েছে সঠিক সিএনসি প্লেট নমন মেশিন নির্বাচন করা .
একই পুরুত্ব এবং একই ডাই বস্তুর মধ্যে পাঞ্চ কতদূর যায় তার উপর নির্ভর করে বিস্তৃতভাবে ভিন্ন শক্তির দাবি করতে পারে। বায়ু নমন, যেখানে শীট শুধুমাত্র ডাই কাঁধ স্পর্শ করে, বেসলাইন। বটমিং এবং কয়েনিং সেই চিত্রটিকে বহুগুণ করে, এবং গুণকের কারণেই একটি মেশিন যা 4 মিমি আরামে বাতাসে বাঁকতে পারে কয়েনিং টুলিংয়ের অধীনে একই শীটের সাথে লড়াই করতে পারে।
ব্যবহারিক পরিণতি সহজ। আপনি যদি বায়ু বাঁকানোর জন্য টনেজ কিনেন এবং পরে কয়েনিং টুলিং-এ স্যুইচ করেন যাতে ব্যাসার্ধের ভিতরে টাইট আঘাত করা যায়, তাহলে আপনি নিজেকে মেশিনের রেটেড ক্ষমতার বাইরে খুঁজে পেতে পারেন এমন একটি কাজের জন্য যা আপনি এটির মধ্যে ভাল ছিল বলে মনে করেন।
নমন অঞ্চলের জ্যামিতি বোঝা উপরের স্পেসিফিকেশন সিদ্ধান্তগুলির বেশিরভাগ ব্যাখ্যা করে। পাঞ্চ টিপটি শীটটিকে ডাই-এর ভি-ওপেনিং-এ চাপ দেয়; ডাই শোল্ডার ভিতরের ব্যাসার্ধ সেট করে; ডাই ওপেনিং প্রয়োজনীয় বল এবং ন্যূনতম ফ্ল্যাঞ্জের দৈর্ঘ্য উভয়ই নির্ধারণ করে।
ডেলিভারির পরে বেশিরভাগ বিরোধ একটি ত্রুটিপূর্ণ মেশিনের পরিবর্তে একটি অসম্পূর্ণ স্পেসিফিকেশন থেকে আসে। একটি দরকারী অনুসন্ধানে উপাদানের গ্রেড এবং বেধের পরিসীমা, সর্বাধিক বাঁকের দৈর্ঘ্য, সবচেয়ে ছোট ভিতরের ব্যাসার্ধ, ন্যূনতম ফ্ল্যাঞ্জ, ডিগ্রীতে কোণ সহনশীলতা, আপনি যে টুলিং স্ট্যান্ডার্ড ব্যবহার করতে চান এবং মেশিনটিকে অবশ্যই নিরাপত্তা মান পূরণ করতে হবে তা উল্লেখ করে। ইউরোপে, হাইড্রোলিক প্রেস ব্রেকগুলি সাধারণত EN 12622 এর বিপরীতে নির্দিষ্ট করা হয়; অন্যান্য অঞ্চলের ক্রেতাদের সমতুল্য স্থানীয় প্রয়োজনীয়তা স্পষ্টভাবে বলা উচিত।
আপনি স্বাক্ষর করার আগে একটি প্রশ্ন জিজ্ঞাসা মূল্য. সরবরাহকারীকে পূর্ণ নামমাত্র দৈর্ঘ্যে উপলব্ধ টনেজ নিশ্চিত করতে বলুন, শুধুমাত্র মধ্য-স্প্যানে নয়, এবং মেশিনটি কীভাবে রাম বিচ্যুতির জন্য ক্ষতিপূরণ দেয় তা বলতে বলুন। ইন-হাউস ইঞ্জিনিয়ারিং সহ একটি প্রস্তুতকারক, যেমন নান্টং প্যাসিফিক সিএনসি মেশিন টুল , লিখিত উভয় উত্তর দিতে সক্ষম হওয়া উচিত.
এটি একটি পাঞ্চ এবং একটি ডাই মধ্যে উপাদান টিপে কোণ, চ্যানেল, বাক্স এবং বাঁকা প্রোফাইলে সমতল শীট গঠন করে। সাধারণ ব্যবহারগুলির মধ্যে রয়েছে ঘের, নালী, বন্ধনী, চ্যাসিসের অংশ, ছাদ এবং প্রাচীরের প্যানেল এবং যে কোনও অংশ যেখানে একটি ফ্ল্যাট ফাঁকা একটি ত্রিমাত্রিক আকৃতিতে পরিণত হয়।
বায়ু নমনের জন্য, 650 কে পুরুত্বের বর্গ দ্বারা গুণ করুন, V-ডাই খোলার দ্বারা ভাগ করুন এবং মিটারে বাঁকের দৈর্ঘ্য দ্বারা গুণ করুন। তারপরে একটি উপাদান ফ্যাক্টর প্রয়োগ করুন: স্টেইনলেস স্টিলের জন্য মোটামুটি 1.5 এবং অ্যালুমিনিয়ামের জন্য 0.5 থেকে 0.6৷ আপনি যদি কয়েনিং টুলিং ব্যবহার করার আশা করেন তাহলে হেডরুম যোগ করুন।
প্রচলিত হাইড্রোলিক মেশিনগুলি সহজ, পুনরাবৃত্তিমূলক 90-ডিগ্রি কাজের জন্য উপযুক্ত যেখানে সেটআপের সময় গুরুত্বপূর্ণ নয়। সিএনসি মেশিন, বিশেষ করে ইলেক্ট্রো-হাইড্রোলিক সার্ভো ধরনের, যখন কাজের মিশ্রণ বৈচিত্র্যময় হয়, কোণ সহনশীলতা শক্ত হয়, বা একই অপারেটর একাধিক মেশিন চালায় তখন নিজেদের জন্য অর্থ প্রদান করে।
ক্র্যাকিং সাধারণত উপাদানের জন্য খুব ছোট একটি অভ্যন্তরীণ ব্যাসার্ধ সহ একটি শিয়ার করা বা লেজার-কাট প্রান্ত জুড়ে বাঁকানো থেকে বা ঘূর্ণায়মান দিক বরাবর চলমান একটি বাঁক লাইন থেকে আসে। স্প্রিংব্যাক বায়ু নমনের অন্তর্নিহিত এবং প্রসার্য শক্তির সাথে বৃদ্ধি পায়, তাই এটিকে হয় অতিরিক্ত-বাঁকানো বা বন্ধ-লুপ কোণ সংশোধনের প্রয়োজন।
এটি করতে পারে, যদি মেশিনে সবচেয়ে মোটা কাজের জন্য পর্যাপ্ত টনেজ এবং দীর্ঘতম কাজের জন্য যথেষ্ট দৈর্ঘ্য থাকে এবং যদি আপনি স্বীকার করেন যে পাতলা উপাদানটি আলাদা টুলিংয়ের প্রয়োজন হতে পারে। পাতলা শীট একটি সংকীর্ণ ডাই এবং প্রায়ই একটি তীক্ষ্ণ ঘুষি প্রয়োজন; মোটা শীট একটি প্রশস্ত ডাই এবং উচ্চ টনেজ প্রয়োজন.
রাম স্ট্রেইটনেস এবং ফ্রেমের ফাটল, হাইড্রোলিক লিক, সিলিন্ডার সিল, টরশন বার বা সার্ভো ভালভের অবস্থা, কন্ট্রোলারের প্রাপ্যতা এবং খুচরা যন্ত্রাংশ সমর্থন পরীক্ষা করুন। টুলিং প্রায়শই মেশিনের চেয়ে বেশি মূল্যবান, তাই নিশ্চিত করুন পাঞ্চ এবং ডাই মিলে গেছে এবং একটি কোণ ধরে রাখার বিন্দুর পরে পরিধান করা হয়নি।
সম্পর্কিত পণ্য
আমাদের সাথে যোগাযোগ করুন
কারখানার ঠিকানা
জিচাং ইন্ডাস্ট্রিয়াল পার্ক, চেংডং টাউন, হাইয়ানসিটি, ন্যান্টং সিটি, জিয়াংসু প্রদেশ, চীন
ইমেল
ফোন
+86-13906278466
কিউআর কোড