Oct 19, 2026
একটি 3 মিটার গার্ড প্যানেলের জন্য তিনটি উদ্ধৃতি পর্যালোচনাকারী একটি ফ্যাব্রিকেটর সাধারণত নিয়ন্ত্রণ দিয়ে শুরু হয়: 2-অক্ষ, 4-অক্ষ, বা ইলেক্ট্রোহাইড্রোলিক সার্ভো। এটাই সিদ্ধান্তের ভুল পরিণতি। মেশিনটিকে প্রথমে অংশ খামের সাথে মানানসই করতে হবে: বেধ, বাঁকের দৈর্ঘ্য, উপাদান স্প্রিংব্যাক, এবং টুলিং দ্বারা তৈরি করা যায় এমন ব্যাসার্ধের ভিতরের ক্ষুদ্রতম। CNC তারপর একটি সক্ষম প্রক্রিয়া পুনরাবৃত্তি; এটি একটি তৈরি করে না।
একই যুক্তি শিয়ারিং, রোলিং, প্রেসিং এবং প্রোফাইল বাঁকানোর ক্ষেত্রে প্রযোজ্য। অপারেশনের সাথে মেশিন পরিবারকে মিলিয়ে নিন, তারপর পুনরাবৃত্তিযোগ্যতা এবং পরিবর্তনের বিচার করতে নিয়ন্ত্রণ স্পেসিফিকেশন ব্যবহার করুন। একটি CNC ধাতু প্রক্রিয়াকরণ সরঞ্জাম ক্রয় সফল হয় যখন প্রথম উত্পাদন চালানো বিরক্তিকর হয়: একই বাঁক কোণ, একই কাটা দৈর্ঘ্য, একই ঘূর্ণিত ব্যাস, এবং কোনও আশ্চর্যজনক পুনর্ব্যবহার নেই।
শব্দটি প্রায়ই আলগাভাবে ব্যবহৃত হয়। একটি ফ্যাব্রিকেশনের দোকানে, এটি সাধারণত মেশিনগুলিকে বোঝায় যেগুলি শীট, প্লেট এবং প্রোফাইলগুলি কাটা এবং গঠন করে, মিলিং কেন্দ্র নয়। ক্রয়ের সিদ্ধান্তটি পাঁচটি পরিবারে বিভক্ত, এবং প্রতিটি পরিবারের একটি আলাদা "প্রথম প্রশ্ন" রয়েছে যা সিদ্ধান্ত নেয় যে মেশিনটি তার মেঝেতে জায়গা পাবে কিনা।
| মেশিন পরিবার | প্রাথমিক চাকরি | CNC কি যোগ করে | নির্বাচন ফোকাস |
|---|---|---|---|
| ব্রেক টিপুন | কোণ এবং প্রোফাইলে শীট bends | ব্যাকগেজ পজিশনিং, রাম গভীরতা, কোণ ডেটা স্টোরেজ | মিটার প্রতি টনেজ, বাঁক দৈর্ঘ্য, টুলিং, মুকুট |
| গিলোটিন শিয়ার | দৈর্ঘ্যে শীট এবং প্লেট কাটা | ব্যাকগেজ, স্ট্রোক নিয়ন্ত্রণ, ব্লেড গ্যাপ সেটিংস | বেধ, কাটা দৈর্ঘ্য, হোল্ড-ডাউন, বিকৃতি নিয়ন্ত্রণ |
| প্লেট রোলার | সিলিন্ডার, আর্কস এবং শেল গঠন করে | রোল পজিশন, প্রিবেন্ড সিকোয়েন্স, রিপিট রেসিপি | রোল গণনা, প্রিবেন্ড, ব্যাস, বেধ, সমতল প্রান্ত |
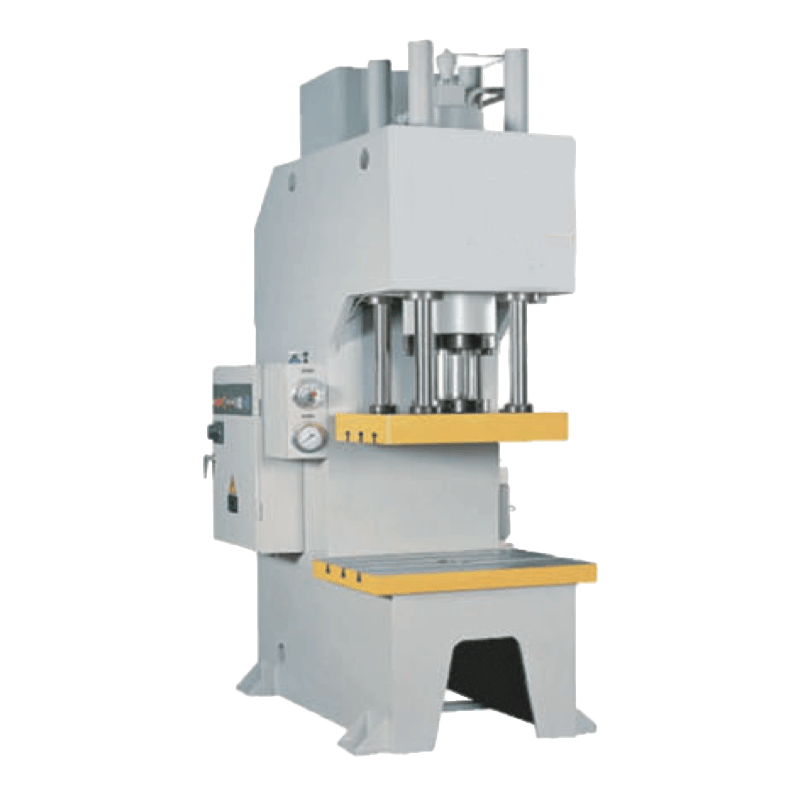
| হাইড্রোলিক প্রেস | ফর্ম, স্ট্যাম্প, সোজা, এবং সমাবেশ | চাপ এবং স্ট্রোক নিয়ন্ত্রণ, রেসিপি স্টোরেজ | টনেজ, বিছানার আকার, দিনের আলো, গতি, পাহারা দেওয়া |
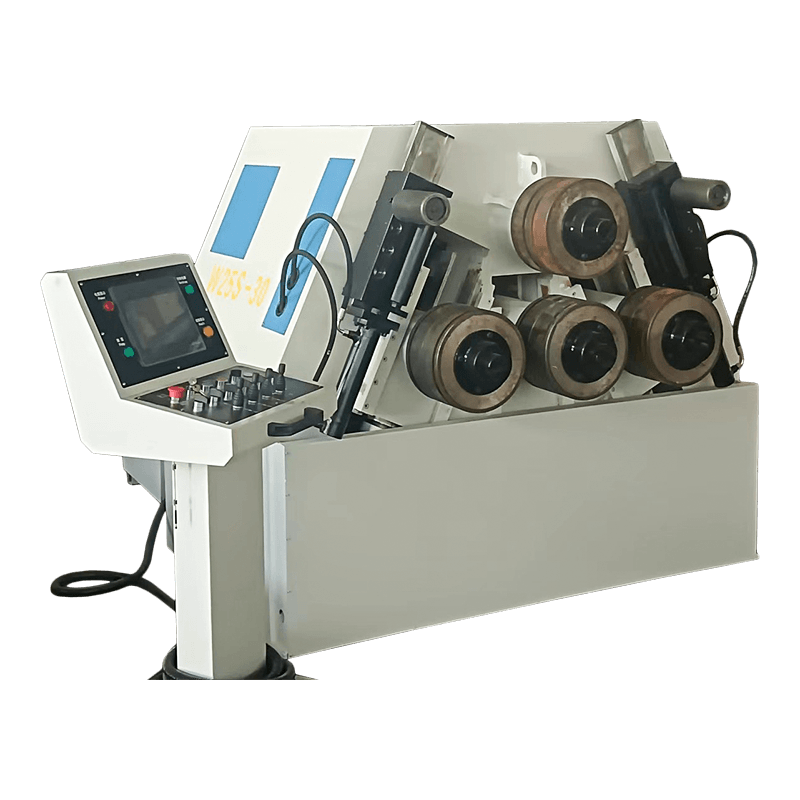
| প্রোফাইল বেন্ডার | বক্ররেখা কোণ, চ্যানেল, টিউব এবং বিভাগ | রোল পজিশনিং এবং পুনরাবৃত্তিযোগ্য মোড় ক্রম | প্রোফাইলের আকার, ব্যাসার্ধ, টুলিং, স্প্রিংব্যাক |
একটি প্রেস ব্রেক স্ট্রোকের নীচে যে লোড বহন করতে পারে তার মাপ করা হয়, নিয়ন্ত্রণে থাকা সংখ্যার দ্বারা নয়। একটি প্রদত্ত উপাদান এবং পুরুত্বের জন্য, প্রয়োজনীয় টনেজ বাঁক দৈর্ঘ্যের সাথে বৃদ্ধি পায় এবং একটি বিস্তৃত V-ডাই খোলার সাথে পড়ে। মেশিন নির্মাতার টনেজ চার্ট নির্ভরযোগ্য উৎস। অন্য দুটি পয়েন্ট সবচেয়ে প্রাথমিক সমস্যা সৃষ্টি করে: বিছানা এবং রাম বিচ্যুতি ছাড়াই পূর্ণ-দৈর্ঘ্যের লোডকে সমর্থন করতে পারে কিনা, এবং টুলিং পৃষ্ঠটিকে চিহ্নিত না করেই প্রয়োজনীয় ভিতরের ব্যাসার্ধ তৈরি করতে পারে কিনা।
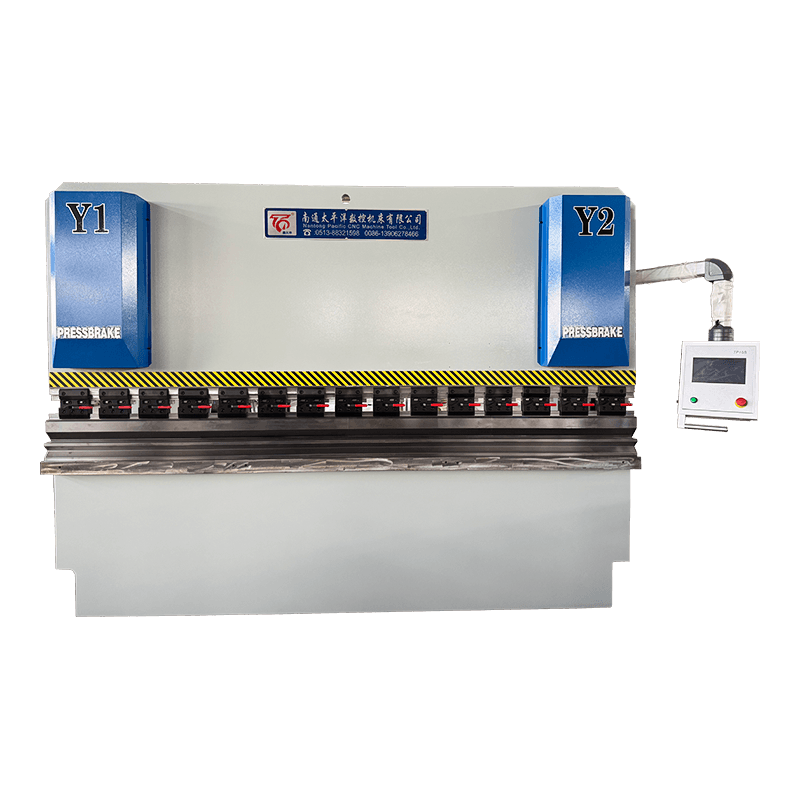
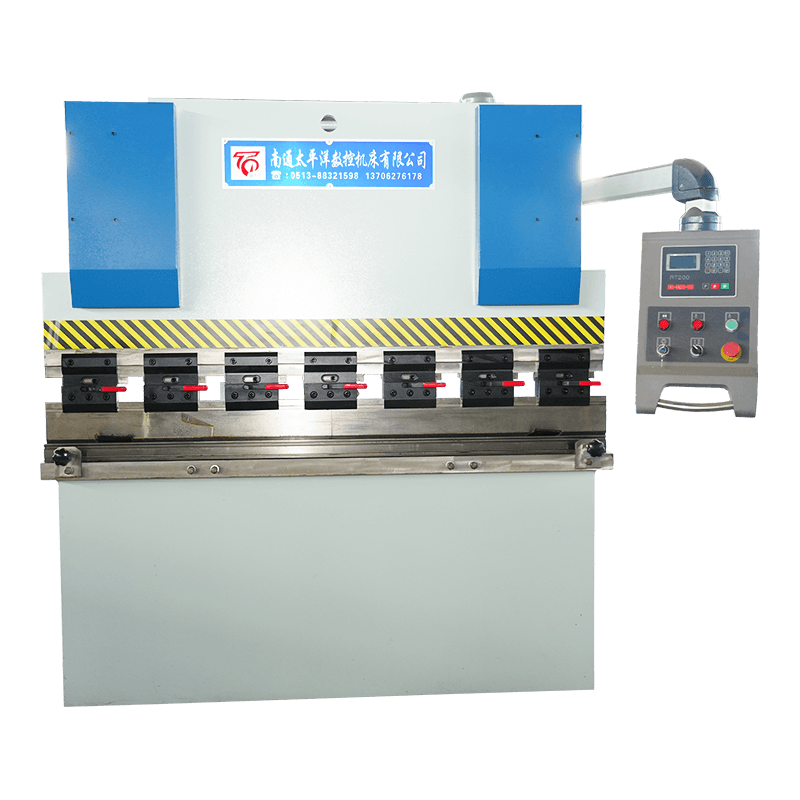
এর পরে স্থাপত্য বিষয়গুলি নিয়ন্ত্রণ করুন। একটি প্রচলিত হাইড্রোলিক প্রেস ব্রেক সহজ, কম-মিশ্র কাজের জন্য সঠিক হতে পারে। একটি টর্শন-অক্ষ সিঙ্ক্রোনাস সিএনসি মেশিন নিয়ন্ত্রিত গভীরতা এবং ব্যাকগেজ অবস্থান যোগ করে। একটি ইলেক্ট্রোহাইড্রোলিক সার্ভো সিএনসি মেশিন বেছে নেওয়া হয় যখন কোণ সামঞ্জস্য এবং পরিবর্তনের বিষয়টি একটি বিস্তৃত মিশ্রণ জুড়ে। তালিকাভুক্ত পণ্য কাঠামোতে, WE67K সিরিজটি একটি ইলেক্ট্রোহাইড্রলিক সার্ভো সিএনসি হাইড্রোলিক শীট মেটাল নমন মেশিন; WC67K টর্শন-অক্ষ সিঙ্ক্রোনাস; WC67Y মডেলের নামে CNC ছাড়াই একটি হাইড্রোলিক মেশিন।
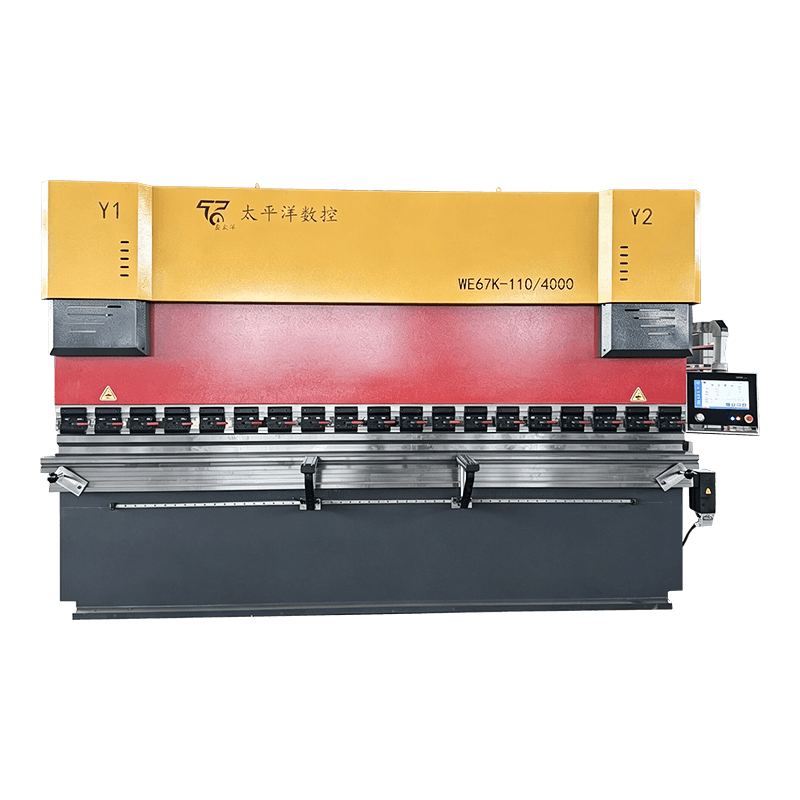 WE67K সিরিজের ইলেক্ট্রো-হাইড্রোলিক সার্ভো সিএনসি হাইড্রোলিক শীট মেটাল নমন মেশিন WE67K সিরিজের ইলেক্ট্রো-হাইড্রোলিক সার্ভো CNC হাইড্রোলিক প্রেস ব্রেক হল একটি উচ্চ-প্রান্তের নির্ভুল নমন সমাধান যা Nantong প্যাসিফিক CNC মেশিন টুল কোং, লিমিটেড দ্বারা তৈরি করা হয়েছে... পণ্য দেখুন →
একটি গভীর ক্রয় ক্রম জন্য, এই নির্দেশিকা দেখুন একটি সিএনসি প্লেট নমন মেশিন নির্বাচন করা . দরকারী অর্ডার হল অংশ খাম, টুলিং, টনেজ, নিয়ন্ত্রণ অক্ষ, তারপর গ্রহণযোগ্যতা পরীক্ষা। সেই ক্রমকে উল্টানো হল কীভাবে দোকানগুলি একটি সুসজ্জিত মেশিনের সাথে শেষ হয় যা এটিকে ন্যায়সঙ্গত করে এমন কাজ চালাতে পারে না।
সরলীকৃত আইসোমেট্রিক ভিউ। অনুপাত দৃষ্টান্তমূলক, মেশিন অঙ্কন নয়।
গিলোটিন এবং সুইং-বিম কাঁচি উভয়ই সোজা কাট করে, কিন্তু তারা রেক এবং ব্লেডের ভ্রমণ ভিন্নভাবে পরিচালনা করে। একটি CNC ব্যাকগেজ সহ একটি হাইড্রোলিক গিলোটিন প্লেট এবং দীর্ঘ ফাঁকাগুলির জন্য সাধারণ; একটি সুইং-বিম মেশিন লাইটার শীট এবং মিশ্র কাজের জন্য উপযুক্ত। ক্রয় চেক একা স্ট্রোক হার নয়। সর্বোচ্চ বেধ এবং দৈর্ঘ্য নিশ্চিত করুন, ব্লেডের ফাঁক সমন্বয়, হোল্ড-ডাউন বল, ব্যাকগেজ পুনরাবৃত্তিযোগ্যতা এবং সরু স্ট্রিপগুলি কার্ল হবে কিনা।
QC11Y/K সিরিজ হল একটি CNC হাইড্রোলিক গিলোটিন; QC12Y/K হল একটি CNC হাইড্রোলিক সুইং বিম। উভয়ই সিরিজ-স্তরের নির্বাচন, কোনো প্রতিশ্রুতি নয় যে কোনো বেধ পরিষ্কারভাবে কাটা হবে। ব্লেডের অবস্থা, উপাদানের শক্তি এবং অপারেটর কৌশল এখনও প্রান্তের গুণমান নির্ধারণ করে।
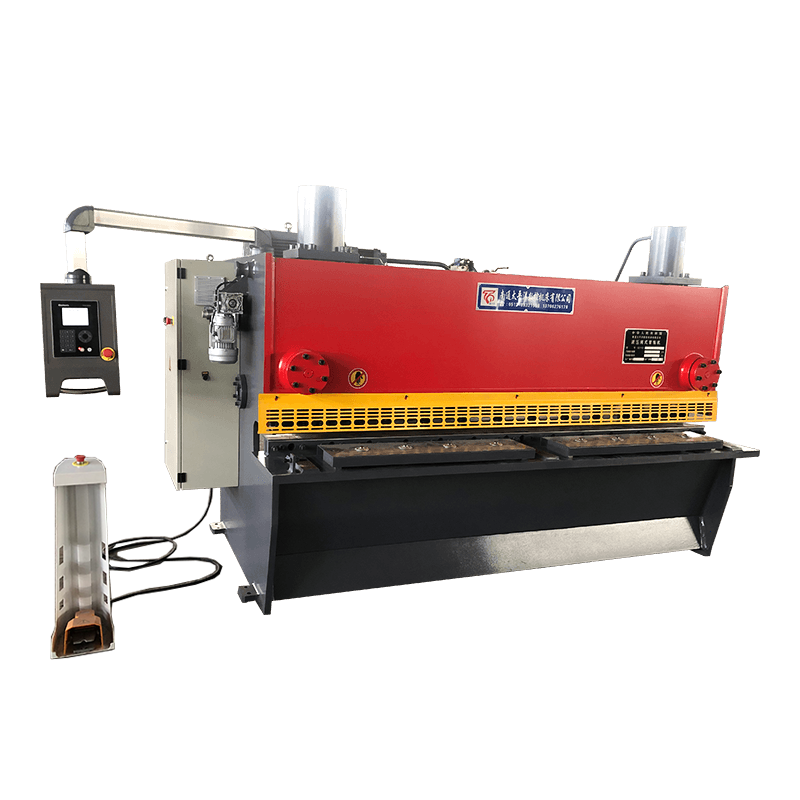 QC11Y/K CNC হাইড্রোলিক গিলোটিন শিয়ারিং মেশিন শিয়ার সিরিজের তুলনা করার সময় এই হাইড্রোলিক গিলোটিন বিকল্পটি পর্যালোচনা করুন; এটি 6-25 মিমি প্লেট পুরুত্ব এবং সঠিক কাটার জন্য মোটরযুক্ত ব্লেড-ক্লিয়ারেন্স সমন্বয় কভার করে। পণ্য দেখুন →
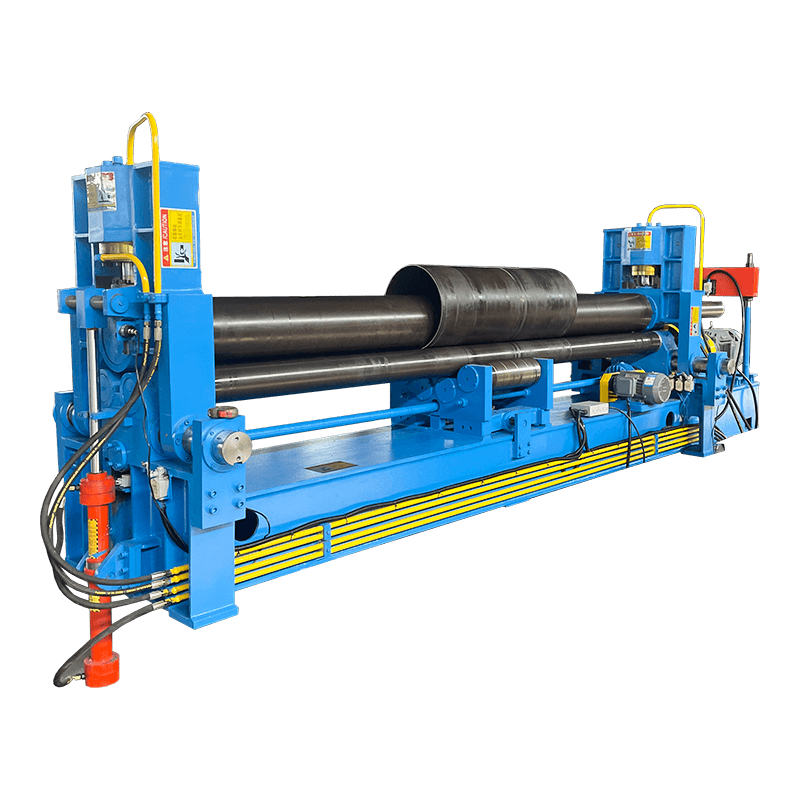
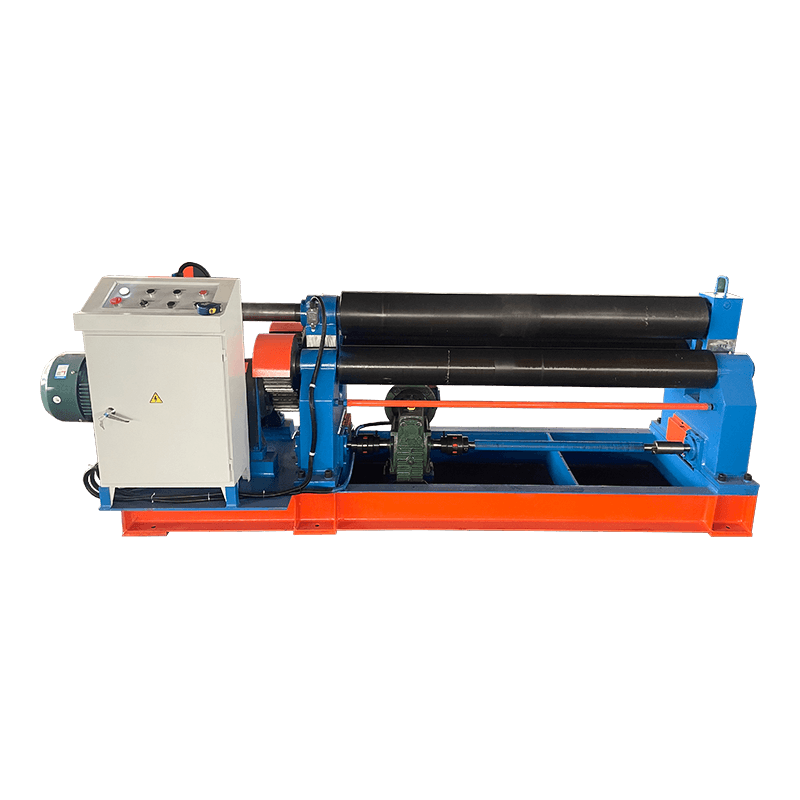
প্রথম সিলিন্ডারের সমতল প্রান্ত না হওয়া পর্যন্ত রোলিং সহজ দেখায়। থ্রি-রোল সিমেট্রিকাল মেশিন হল বেসলাইন। থ্রি-রোল ইউনিভার্সাল হাইড্রোলিক মেশিনগুলি প্রিবেন্ডিংয়ের জন্য রোলগুলিকে অবস্থান করার ক্ষমতা যুক্ত করে; চার-রোল মেশিন হ্যান্ডলিং কম করে এবং উভয় প্রান্তকে আরও সুবিধাজনকভাবে প্রিবেন্ড করতে পারে। পণ্য লাইনের W11, W11S, এবং W12 সিরিজ সেই অগ্রগতি অনুসরণ করে। একটি জাহাজের শেলের জন্য, মূল তথ্য হল প্লেটের বেধ, ফলনের শক্তি, সমাপ্ত ব্যাস, শেলের দৈর্ঘ্য এবং অনুমোদিত সমতল দৈর্ঘ্য।
একটি মেশিন যা ব্যাস রোল করতে পারে কিন্তু পুরুত্বকে প্রিবেন্ড করতে পারে না তার জন্য অতিরিক্ত হ্যান্ডলিং বা সেকেন্ডারি কাজের প্রয়োজন হবে। একটি ট্রায়ালের জন্য জিজ্ঞাসা করুন যাতে প্রকৃত উপাদানের গ্রেড এবং সবচেয়ে খারাপ শেষ অবস্থা অন্তর্ভুক্ত থাকে, শুধুমাত্র একটি হালকা ইস্পাত প্রদর্শন নয়।
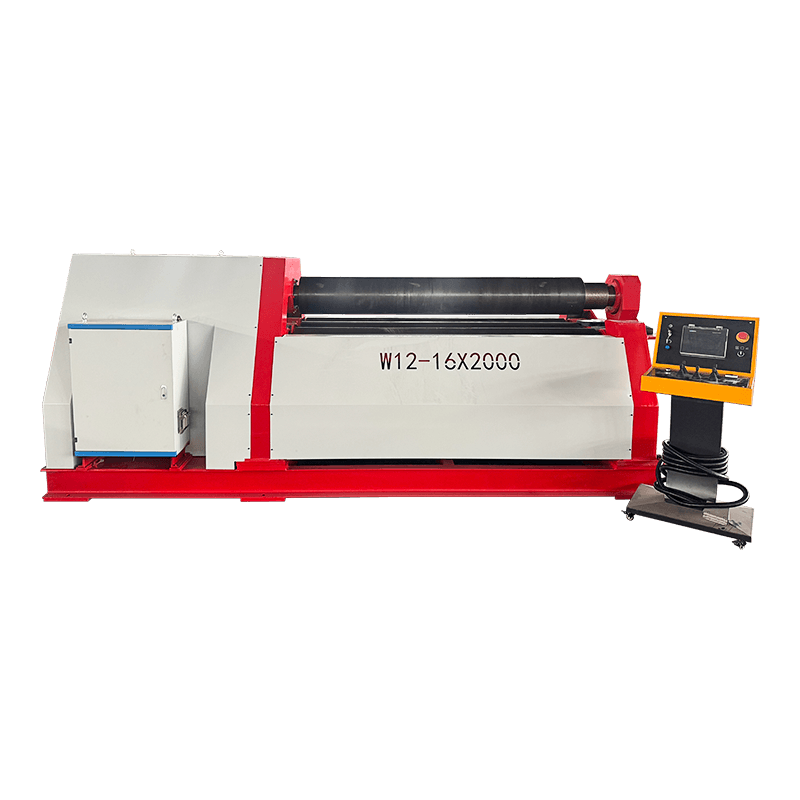 W12 সিরিজ ফোর-রোলার হাইড্রোলিক প্লেট রোলিং মেশিন এক-সেটআপ প্রিবেন্ডিং এবং গঠনের জন্য এই চার-রোলার সিরিজটি বিবেচনা করুন; নির্বাচনের আগে প্রকৃত উপাদান গ্রেড এবং সবচেয়ে খারাপ-শেষ অবস্থার বিরুদ্ধে মডেল ক্ষমতা পরীক্ষা করুন। পণ্য দেখুন →
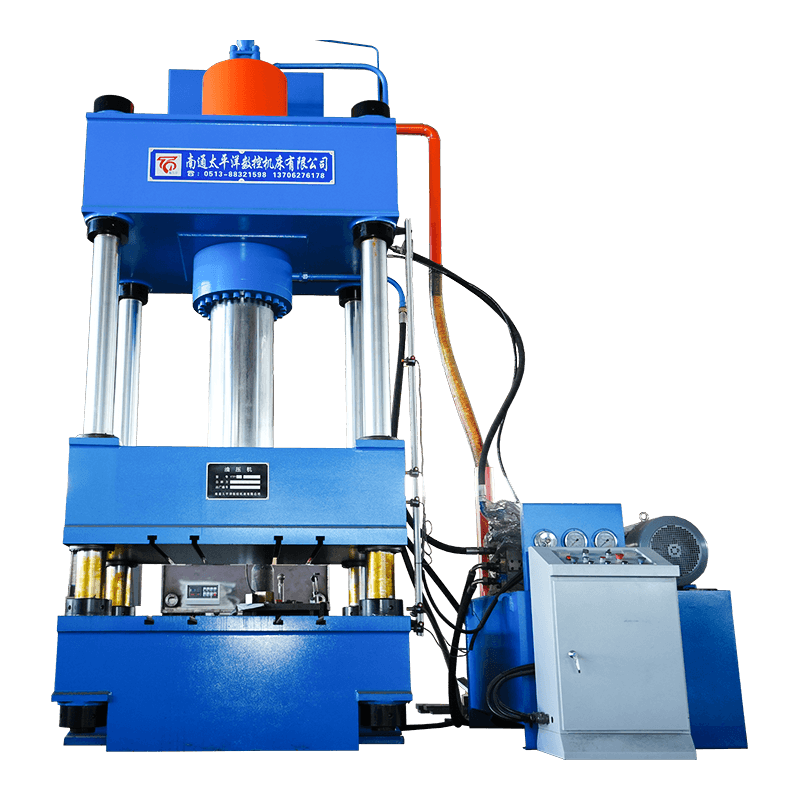
চার-কলাম এবং একক-কলাম প্রেস বিভিন্ন অ্যাক্সেস সমস্যা সমাধান করে। একটি চার-কলামের প্রেস একটি শক্ত ফ্রেম এবং গঠন, স্ট্যাম্পিং এবং সোজা করার জন্য অভিন্ন নির্দেশিকা দেয়; একটি একক-কলাম প্রেস দীর্ঘ বা বিশ্রী অংশগুলির জন্য সামনে এবং পাশে খোলে। স্পেসিফিকেশন শীটে, টনেজ, বিছানার আকার, দিনের আলো, স্ট্রোক, অ্যাপ্রোচের গতি এবং নিয়ন্ত্রণ রেসিপি সংরক্ষণ করতে পারে কিনা তা তুলনা করুন। প্রোফাইলের জন্য, একটি হাইড্রোলিক সেকশন রোলিং মেশিন যেমন W24S কোণ, চ্যানেল এবং টিউব পরিচালনা করে, কিন্তু টুলিং সেট এবং স্প্রিংব্যাক ক্ষতিপূরণ ফলাফল নির্ধারণ করে। মেশিন দিয়ে টুলিং প্যাকেজ কিনুন, প্রথম কাজের পরে নয়।
হাইয়ান ইকোনমিক অ্যান্ড টেকনোলজিকাল ডেভেলপমেন্ট জোনে অবস্থিত ন্যান্টং প্যাসিফিক সিএনসি মেশিন টুল, 20,000 বর্গ মিটারেরও বেশি উৎপাদন স্থান এবং নমন, শিয়ারিং, ঘূর্ণায়মান, হাইড্রোলিক প্রেস এবং প্রোফাইল বেন্ডিং মেশিনগুলি কভার করে একটি পণ্য পরিসর তালিকাভুক্ত করে। সংস্থাটি বলে যে এটি মানক সিরিজ এবং অ-মানক সরঞ্জাম তৈরি করে এবং দক্ষিণ-পূর্ব এশিয়া, ইউরোপ, মার্কিন যুক্তরাষ্ট্র এবং মধ্যপ্রাচ্যে রপ্তানি করে। সংক্ষিপ্ত তালিকা পর্যায়ে এই তথ্যগুলি গুরুত্বপূর্ণ, কিন্তু তারা একটি প্রক্রিয়া নিরীক্ষা প্রতিস্থাপন করে না।
মেশিনের লোড চার্ট, টুলিং অঙ্কন, বৈদ্যুতিক এবং হাইড্রোলিক স্কিম্যাটিক্স, খুচরা যন্ত্রাংশের তালিকা এবং একটি হস্তান্তর চেকলিস্টের জন্য জিজ্ঞাসা করুন। জিজ্ঞাসা করুন কে ইনস্টলেশন সমর্থন করে এবং আপনার অঞ্চলে কী প্রতিক্রিয়া সময় দেওয়া হয়। পণ্য কাঠামো বিস্তৃত, কিন্তু চূড়ান্ত পছন্দ এখনও অংশ এবং গ্রহণযোগ্যতা পরীক্ষা নিচে আসে.
উত্স: Nantong প্যাসিফিক CNC মেশিন টুল পণ্য গঠন. গণনা তালিকাভুক্ত সিরিজ দেখায়, উৎপাদন ক্ষমতা নয়।
কন্ট্রোল লেবেলকে ক্রয়ের সিদ্ধান্ত নিতে দেবেন না। এক পৃষ্ঠায় অংশ খাম, উপাদান, সহনশীলতা এবং ব্যাচের আকার লিখুন। প্রেস ব্রেক, শিয়ার, রোলার, প্রেস বা প্রোফাইল বেন্ডারের আকার দিতে সেই পৃষ্ঠাটি ব্যবহার করুন। তারপর তুলনা করুন কিভাবে প্রতিটি সরবরাহকারী আপনার অংশে মেশিন প্রমাণ করে। ট্রায়াল অংশ সঠিক হলে, ইনস্টলেশন কথোপকথন অনুমানযোগ্য হয়ে ওঠে। যদি তা না হয়, কোন নিয়ন্ত্রণ স্পেসিফিকেশন প্রকল্প উদ্ধার করবে না।
এটি এমন মেশিনগুলিকে কভার করে যা ধাতু কেটে তৈরি করে, যেমন CNC প্রেস ব্রেক, গিলোটিন শিয়ার, প্লেট রোলার, হাইড্রোলিক প্রেস এবং প্রোফাইল বেন্ডার। নিয়ন্ত্রণ পুনরাবৃত্তিযোগ্য অবস্থান এবং প্রক্রিয়া সেটিংস পরিচালনা করে; মেশিন ফ্রেম এবং টুলিং গঠন করে.
দাম মেশিনের ধরন, আকার, নিয়ন্ত্রণ অক্ষ, টুলিং এবং গ্রহণযোগ্যতার প্রয়োজনীয়তার উপর নির্ভর করে। একটি ছোট হাইড্রোলিক প্রেস ব্রেক এবং একটি বড় ইলেক্ট্রোহাইড্রোলিক সার্ভো মডেল খুব আলাদা বন্ধনীতে বসে। মেশিন, টুলিং, ইন্সটলেশন, ট্রেনিং এবং স্পেয়ারের ভাঙ্গনের জন্য জিজ্ঞাসা করুন।
একটি জলবাহী নমন মেশিন রাম সরানোর জন্য জলবাহী বল ব্যবহার করে। একটি সিএনসি নমন মেশিন র্যাম এবং ব্যাকগেজের নিয়ন্ত্রিত অবস্থান যোগ করে, প্রায়শই একটি প্রোগ্রামে সংরক্ষিত কোণ এবং টুলিং ডেটা সহ। কিছু মেশিন হাইড্রোলিক এবং সিএনসি উভয়ই।
সবচেয়ে পুরু উপাদান, সর্বাধিক বাঁক দৈর্ঘ্য, ক্ষুদ্রতম ভিতরের ব্যাসার্ধ এবং প্রত্যাশিত ব্যাচ মিশ্রণ দিয়ে শুরু করুন। তারপরে প্রতি মিটারে টননেজ, বিছানা এবং রাম বিচ্যুতি, টুলিং, ব্যাকগেজ অক্ষ এবং সুরক্ষা ডিভাইসগুলি পরীক্ষা করুন। মেশিন গ্রহণ করার আগে একটি নমুনা অংশ চালান।
সর্বোচ্চ বেধ এবং প্রস্থ, ন্যূনতম ঘূর্ণায়মান ব্যাস, প্রিবেন্ডিং ক্ষমতা, রোল পজিশনিং এবং প্রতিটি প্রান্তে বাকি সমতল দৈর্ঘ্য পরীক্ষা করুন। ভারী প্লেটের জন্য, মেশিনটি যে পরিমাণ ফলন শক্তির জন্য রেট করা হয়েছে তা নিশ্চিত করুন, শুধুমাত্র হালকা ইস্পাত ক্ষমতা নয়।
হ্যাঁ, যদি টনেজ, বিছানার আকার, দিবালোক, স্ট্রোক, এবং গতি টুলটির জন্য উপযুক্ত। কাস্টম কাজের জন্য একটি ডাই সেট, চাপ নিয়ন্ত্রণ এবং পাহারা দেওয়া প্রয়োজন। লোড চার্ট পর্যালোচনা করুন এবং প্রেস ইনস্টল করার আগে উদ্দেশ্যযুক্ত উপাদানের সাথে একটি ট্রায়াল চালান৷
সম্পর্কিত পণ্য
আমাদের সাথে যোগাযোগ করুন
কারখানার ঠিকানা
জিচাং ইন্ডাস্ট্রিয়াল পার্ক, চেংডং টাউন, হাইয়ানসিটি, ন্যান্টং সিটি, জিয়াংসু প্রদেশ, চীন
ইমেল
ফোন
+86-13906278466
কিউআর কোড